RUMAH / Berita / Sabuk Pengamplasan Karbida: Cara Memilih Grit, Backing, dan Aplikasi yang Tahan Lama
Berita
Sabuk Pengamplasan Karbida: Cara Memilih Grit, Backing, dan Aplikasi yang Tahan Lama
Sebuah toko furnitur yang menjalankan sander sabuk lebar pada panel kayu ek, maple, dan akrilik memperhatikan bahwa sabuk aluminium oksida standarnya meninggalkan bekas terbakar pada akrilik dan terisi dengan cepat pada kayu ek yang banyak mengandung resin. Setelah menguji sabuk silikon karbida pada mesin yang sama, permukaannya tetap dingin dan pola goresannya hilang dalam satu kali lintasan. Pengalaman tersebut biasa terjadi: sabuk pengamplasan karbida bukanlah pengganti setiap bahan abrasif, namun sabuk ini memecahkan sekelompok masalah tertentu yang pada akhirnya ditemui di sebagian besar toko.
Apa Fungsi Sabuk Pengamplasan Karbida yang Lebih Baik
Mulailah dengan kesimpulan praktis: pilihlah sabuk pengamplasan karbida ketika penumpukan panas, pemuatan, dan konsistensi hasil akhir menjadi perhatian utama Anda. Silikon karbida memiliki tepi yang lebih tajam dan indeks kekerasan yang lebih tinggi dibandingkan aluminium oksida, sehingga memungkinkannya memotong lapisan rapuh, logam lunak, dan fiberglass tanpa menghasilkan banyak panas gesekan.
Sabuk karbida juga mengandung butiran yang patah lebih agresif dibandingkan aluminium oksida konvensional. Alih-alih menjadi kaca, kristal-kristal tersebut pecah menjadi potongan-potongan kecil dan memperlihatkan pinggiran tajam yang baru. Perilaku tersebut memberikan masa pakai yang lebih lama pada belt karena resin lengket, lapisan cat, dan logam non-besi dengan cepat membutakan bahan abrasif biasa.
Dimana Mineral Membuat Perbedaan
Kayu keras dan kayu lunak resin: karbida tetap terbuka dan dipotong bersih.
Permukaan yang dicat dan dilapisi: karbida menghilangkan lapisan tanpa melelehkannya.
Komposit dan fiberglass: karbida tahan terhadap pembebanan debu dan resin.
Logam lunak seperti aluminium dan kuningan: karbida meninggalkan permukaan cerah dengan panas rendah.
Gambar 1. Indeks kekerasan relatif butiran abrasif biasa
Grafik kekerasan memberikan alasan singkat mengapa silikon karbida layak mendapat tempat terpisah di ruang pengamplasan. Silikon karbida berada di dekat bagian atas skala kekerasan, sehingga dapat memotong lapisan yang rapuh dan logam yang lebih lunak dengan lebih agresif dibandingkan butiran standar lainnya. Aluminium oksida masih cukup keras untuk menghilangkan endapan secara umum pada kayu dan baja, namun akan lebih cepat tumpul bila benda kerja keras atau dilapisi. Zirkonia alumina dipilih lebih sedikit karena kekerasannya dan lebih banyak karena perilakunya yang mengasah sendiri di bawah tekanan. Butir keramik dirancang agar tetap dingin dan pecah secara terkendali. Dalam praktiknya, ini berarti sabuk karbida bukanlah jawaban universal, namun merupakan pilihan terkuat untuk material yang peka terhadap panas dan penyelesaian akhir.
Pemilihan Grit: Mulai dari Permukaan yang Anda Miliki
Nomor grit adalah keputusan seleksi pertama. Pilihlah sabuk yang sekasar yang dimungkinkan oleh permukaan awal, karena sabuk yang kasar menghilangkan endapan lebih cepat dan biaya pengamplasan per meter persegi lebih murah. Kemudian gerakkan rangkaian butiran halus secukupnya untuk menghilangkan goresan sebelumnya.
Kisaran grit sabuk karbida yang khas berdasarkan kategori benda kerja
Hasil akhir halus pada plastik, komposit, dan logam lunak
Hasil akhir kemilau rendah dengan potongan minimal
Gambar 2. Kekasaran permukaan berdasarkan ukuran grit
Nilai kekasaran permukaan pada tabel mengikuti tren yang jelas: jumlah grit yang lebih besar menghasilkan permukaan yang lebih halus dan menghilangkan material lebih sedikit. Sabuk P80 meninggalkan goresan yang terlihat sedalam sekitar 35 mikron, yang dapat diterima untuk pengupasan atau pembentukan kasar. Belt P120 menurunkan kekasaran menjadi sekitar 18 mikron, dan banyak kegagalan pengamplasan terjadi karena operator melewatkan langkah peralihan ini terlalu dini. Sabuk Hlm.180 dengan ukuran 9 mikron cukup halus untuk primer pada sebagian besar kayu dan komposit. Lompatan dari P120 ke P220 lebih kecil, itulah sebabnya menghabiskan waktu di kisaran P150 dan P180 biasanya lebih meningkatkan hasil akhir daripada membeli sabuk akhir yang lebih bagus. Bagan ini merupakan panduan, bukan jaminan, karena pembacaan sebenarnya bergantung pada kecepatan belt, tekanan, dan kekerasan benda kerja.
Penghapusan Material versus Penyempurnaan
Perkembangan grit yang sama juga mengubah tingkat pemotongan. Sabuk kasar tidak hanya lebih agresif; ini juga merupakan cara paling ekonomis untuk menghilangkan material sebelum permukaan siap untuk pekerjaan yang lebih halus.
Gambar 3. Laju penghilangan material relatif pada setiap tahap grit
Bagan garis menunjukkan bagaimana tingkat penghilangan turun saat Anda bergerak melalui rangkaian grit progresif. Sabuk P60 yang kasar menghilangkan banyak material tetapi meninggalkan goresan dalam yang mahal untuk dihilangkan pada langkah selanjutnya. Pindah ke P100 memotong lebih lambat dan mulai menghasilkan permukaan perantara yang dapat diterima. Jika targetnya adalah hasil akhir yang halus, P150 dan P180 menghilangkan sedikit material dan tugas utamanya adalah menghaluskan goresan sebelumnya. Kehilangan tingkat pemotongan terbesar terjadi antara P60 dan P100, sehingga proses yang paling efisien dimulai dari permukaan yang paling kasar dan hanya menggunakan butiran antara yang diperlukan. Sabuk karbida paling ekonomis bila Anda mencocokkan kurva ini dengan kondisi benda kerja sebenarnya.
Berat Penopang dan Bahan Pelapis Sama halnya dengan Pasir
Kesimpulan pertama: bagian belakang mengontrol berapa lama sabuk bertahan dan bagaimana perasaan sabuk pada roda kontak. Belt dengan sandaran kain mampu menangani tekanan agresif dan beban butiran yang tinggi. Bagian belakang kertas dan film menghasilkan hasil akhir yang lebih halus dan mengikuti permukaan melengkung lebih dekat, namun akan lebih cepat aus jika ditekan terlalu keras.
Mantel terbuka versus mantel tertutup adalah faktor berikutnya. Sabuk mantel tertutup menutupi seluruh permukaan dengan butiran; mereka memotong dengan cepat tetapi memuat dengan cepat. Sabuk lapisan terbuka meninggalkan celah di antara butiran, sehingga kotoran dapat keluar dan bekerja dengan baik untuk menghilangkan melamin, kayu mentah, dan cat.
Untuk finishing logam dan plastik, sabuk karbida berlapis stearat mengurangi penyumbatan dan menghasilkan permukaan yang lebih bersih. Stearat bertindak sebagai pelumas kering yang menjaga sabuk agar tidak mengolesi bahan pengikat yang meleleh ke seluruh benda kerja. Operator yang menjalankan sabuk mantel tertutup pada aluminium sering kali melihat pemuatan dalam beberapa menit pertama; pekerjaan yang sama dengan sabuk stearat mantel terbuka berjalan lebih lama.
Karbida versus Mineral Abrasive Umum Lainnya
Di toko campuran, setiap mineral abrasif memiliki peran. Aluminium oksida adalah standar menyeluruh untuk menghilangkan stok pada kayu dan baja. Zirkonia alumina bekerja paling baik di bawah tekanan tinggi dan di mana ketahanan terhadap panas penting. Butiran keramik tetap tajam untuk penggilingan berat tetapi harganya lebih mahal. Silikon karbida adalah spesialis finishing dan peka terhadap panas.
Mineral abrasif yang umum dan kelebihannya yang khas
Mineral
Kekuatan utama
Situasi terbaik
Aluminium oksida
Efisiensi biaya dan daya tahan
Pengamplasan kayu dan logam setiap hari
Silikon karbida
Ketajaman dan panas rendah
Selesai, pelapis, plastik, logam lunak
Alumina zirkonia
Tahan panas di bawah tekanan
Penggilingan berat pada paduan tahan karat dan nikel tinggi
Biji-bijian keramik
Penajaman diri yang terkendali
Penggilingan bertekanan tinggi dengan risiko luka bakar rendah
Gambar 4. Perbandingan kinerja pada lima kriteria praktis
Silikon karbida Aluminium oksida Alumina zirkonia
Bagan radar merangkum perbandingan tiga mineral abrasif umum dalam lima kriteria praktis. Silikon karbida menunjukkan kinerja paling seimbang dalam hal ketajaman, kekerasan, dan kualitas hasil akhir, dengan efisiensi biaya sebagai titik terlemahnya. Aluminium oksida sedikit tertinggal dalam hal ketajaman dan kualitas hasil akhir, namun jelas unggul dalam hal biaya, itulah sebabnya aluminium oksida tetap menjadi bahan abrasif default untuk pengerjaan kayu sehari-hari. Zirkonia alumina menjadi menarik ketika tekanan tinggi dan ketahanan terhadap panas penting, karena dirancang untuk terus memotong di bawah beban berat. Poligon yang tumpang tindih menunjukkan bahwa tidak ada satu mineral pun yang memenangkan setiap kategori, sehingga sebuah bengkel produksi biasanya membutuhkan lebih dari satu jenis sabuk. Mencocokkan mineral dengan benda kerja mencegah tenaga kerja terbuang dan pembelian bahan abrasif yang tidak perlu.
Aturan Seleksi Praktis untuk Aplikasi Umum
Untuk pengerjaan kayu, karbida menangani kayu eksotik seperti jati, rosewood, dan ipe tanpa membakar permukaannya; gunakan P120 atau P150 sebagai grit finishing default. Untuk fabrikasi logam, karbida bekerja dengan baik pada aluminium, kuningan, dan perunggu; pilih P80 hingga P120 untuk memadukan lasan dan P220 untuk lintasan terakhir. Untuk fiberglass dan serat karbon, karbida dengan lapisan terbuka menjaga sabuk agar tidak memuat dan menghentikan pencairan resin. Untuk pekerjaan pengecatan ulang otomotif, karbida pasir halus dengan stearat adalah cara yang andal untuk meratakan cat dasar dan cat lama tanpa kerusakan akibat panas.
Jangan Lupakan Sistem Belt dibelakang Abrasivenya
Sander sabuk lebar menghasilkan hasil akhir yang konsisten hanya jika seluruh jalur sabuk tetap benar. Jika drum kontak atau meja umpan menjadi bulat, sabuk abrasif akan aus secara tidak merata dan dapat robek pada sambungannya. Pada panel besar, sabuk pengumpan harus menarik benda kerja dengan kecepatan tetap tanpa selip atau menyimpang.
Oleh karena itu, pemeriksaan pemeliharaan harus mencakup sabuk karet tak berujung yang mendukung sistem pengumpanan. Artikel ini tentang stabilitas sabuk datar karet tak berujung dalam sistem konveyor menjelaskan mengapa stabilitas dimensi penting untuk tekanan umpan yang merata.
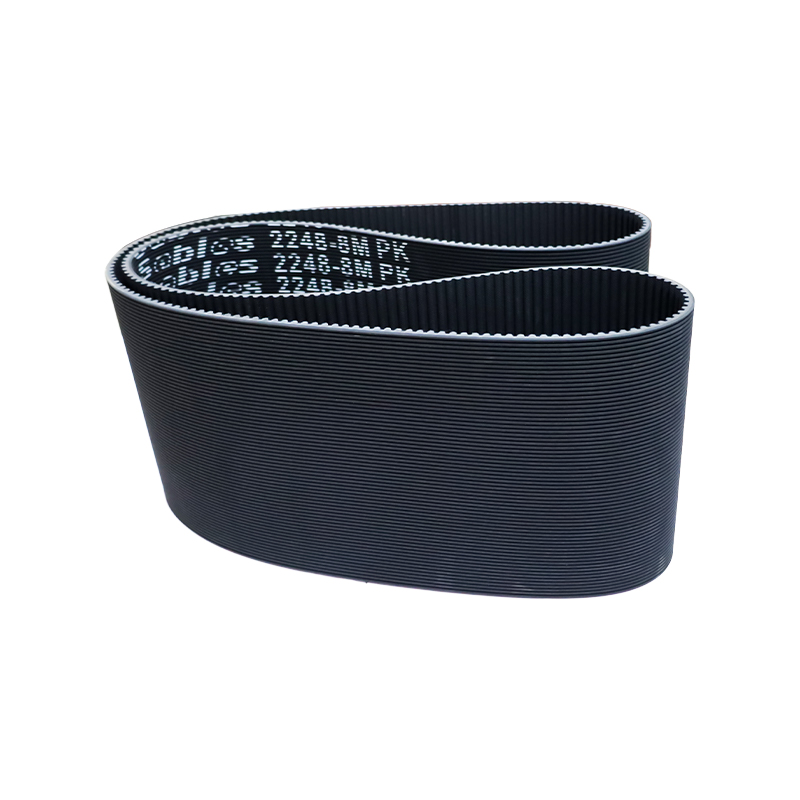
Saat Anda mengganti sabuk abrasif, periksa juga sabuk karet dari keretakan, perubahan kekerasan, dan kerusakan tepi. Sabuk mesin pengamplasan karet mulus yang dibuat khusus mendukung bahan abrasif aktif dan membantu menjaga hasil akhir tetap seragam di seluruh lebar panel.
Penyimpanan, Penanganan, dan Pola Kegagalan Umum
Simpan sabuk karbida secara mendatar atau digantung tanpa lipatan tajam. Kelembapan dan panas langsung melemahkan sambungan dan bahan pendukungnya. Jika sabuk dimuat dengan cepat, gantilah dengan lapisan terbuka atau pasir yang lebih kasar. Jika lapisannya mengkilat, berarti kecepatan sabuk terlalu tinggi atau butirannya terlalu halus untuk bahan tersebut. Jika bagian tepinya rusak terlebih dahulu, periksa pelat dan sabuk penopang karet apakah ada masalah penyelarasan.
Dengan memperlakukan sabuk karbida sebagai bagian dari sistem pengamplasan yang lengkap, Anda mendapatkan hasil yang dapat diprediksi dan biaya abrasif yang lebih rendah seiring berjalannya waktu. Mineral, grit, backing, dan dukungan mesin yang tepat bersama-sama menentukan kualitas permukaan yang dapat diulang.
Belt conveyor terdiri dari perekat permukaan, inti, dan lem lapisan. Selain itu dapat ditambahkan lapisan kain penyangga pada penggunaan high drop impact agar lebih tahan benturan.
Perekat permukaan
Dengan bahan baku karet alam dan karet sintetis dan untuk meningkatkan ketahanan aus, ketahanan retak, ketahanan penuaan, dan sifat lainnya, perekat permukaan memiliki berbagai karakteristik seperti ketahanan aus, ketahanan pemotongan, tahan panas, tahan api, tahan dingin, tahan dingin, tahan asam dan alkali, tahan minyak, tahan listrik statis dan sebagainya. Inti lapisan kain
Lapisan kain terdiri dari serat alami atau serat kimia saja atau kombinasi keduanya, memiliki kualitas yang sama setelah perawatan satu langkah melalui proses yang matang, dan memiliki daya rekat yang baik dengan karet. Lapisan perekat
Lapisan perekat sangat penting untuk daya rekat antar lapisan inti ban berjalan yang dilenturkan berkali-kali. Khusus untuk ban berjalan tegangan tinggi, harus digunakan lapisan perekat dengan tegangan tekuk yang lebih sedikit dan kelelahan yang lebih sedikit akibat tegangan internal.
Spesifikasi dan model dapat disesuaikan dengan kebutuhan pelanggan, dengan ketebalan berkisar antara 2,0 mm hingga 8,0 mm.
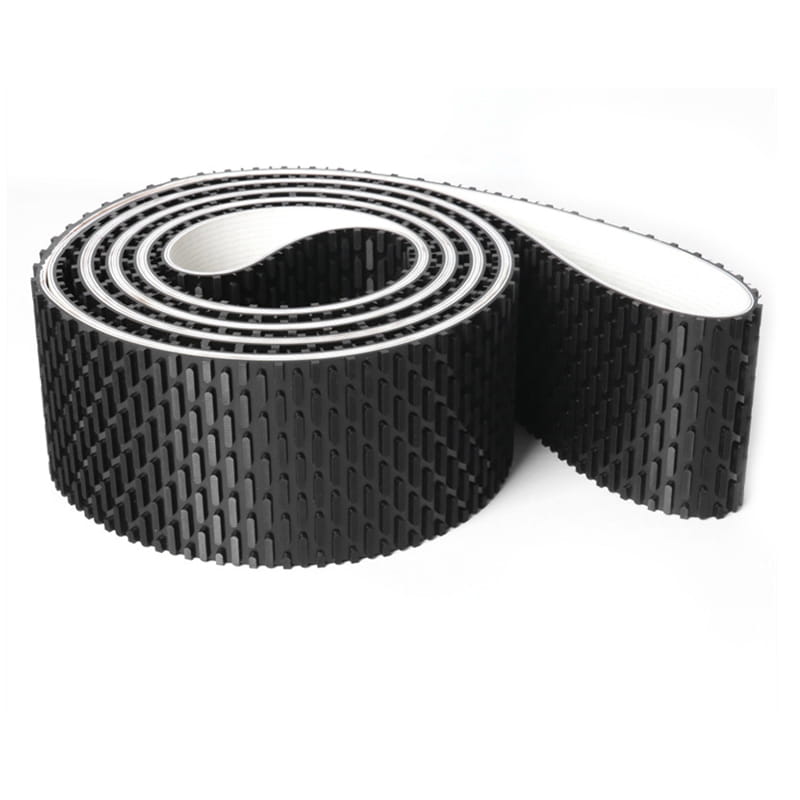
Sistem transmisi dan pengangkutan berkecepatan tinggi, halus, dan ekstensi rendah, seperti mesin tekstil, mesin pengerjaan kayu, mesin penggiling, mesin penjual tiket, mesin pemotong sayur, dll. Karakteristik: Kecepatan dan stabilitas tinggi, kekuatan tarik tinggi, dan perpanjangan rendah.
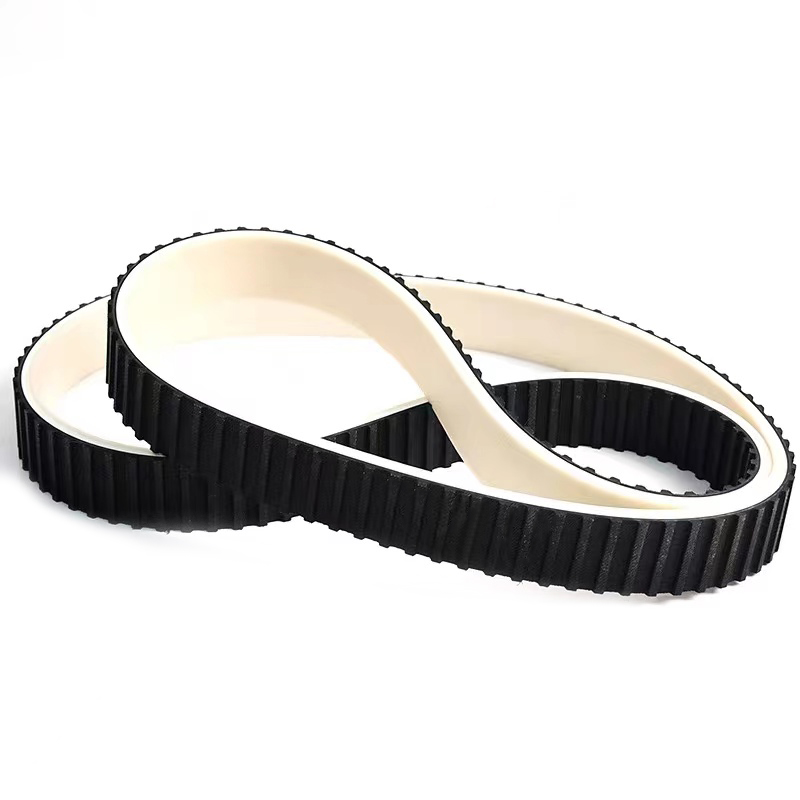
Karet gelang mulus yang diproduksi oleh mesin pertukangan kayu dapat digunakan untuk pengamplasan, koreksi, dan pemangkasan bahan inti, papan kayu planing, papan laminasi, papan laminasi plastik, dan mesin lainnya, dan dapat membantu permukaan agar dikerjakan dan dipilih dengan sempurna.
Teknologi khususnya terletak pada metode pembuatannya dan menghasilkan sabuk jointless dengan ukuran yang dibutuhkan. Kami tidak hanya mengontrol kualitas secara ketat, tetapi juga bersikeras menggunakan bahan impor agar sabuk sander kami memiliki kinerja yang lebih baik.
Semua bagian benar-benar seragam dalam hal ketebalan dan kekuatan.
Ini memiliki operasi linier yang baik.
Fleksibilitas yang tinggi dapat digunakan untuk diameter roda yang kecil.
Itu dapat menjaga kerataan dan non-deformabilitas di bawah tekanan kerja.
Koefisien gesekan antara bagian bawah sabuk dan permukaan pelat sangat rendah.
Karena lapisan permukaan sabuk dilapisi dengan karet, daya rekatnya meningkat dan stabilitas sabuk konveyor ditingkatkan.
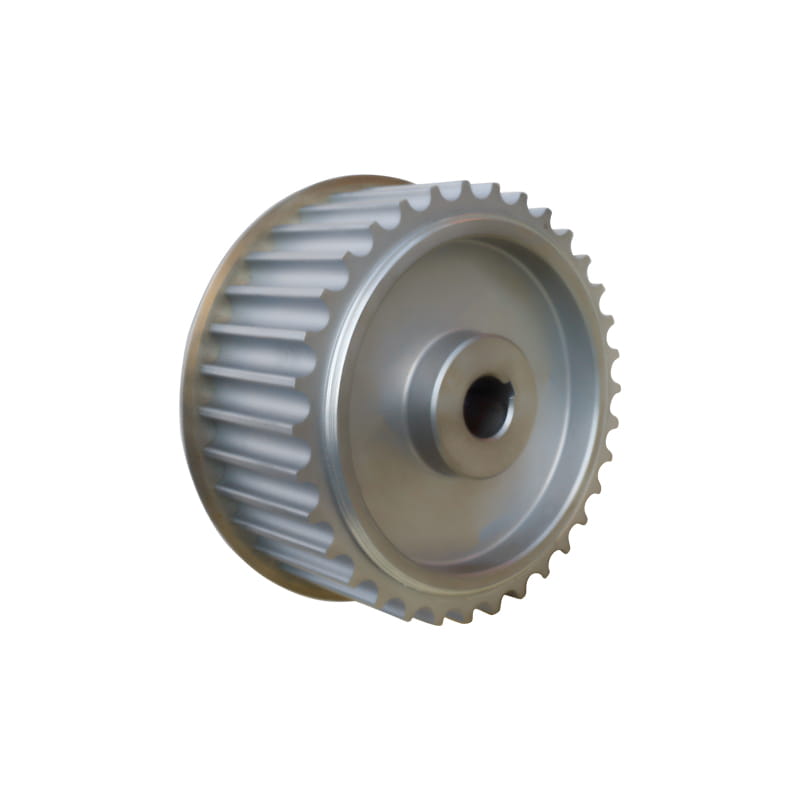
Berlaku untuk setiap bidang sistem perangkat yang digerakkan secara sinkron. Karakteristik:
Pastikan koordinasi dengan sabuk, untuk meningkatkan akurasi dan masa pakai penggerak. Sesuai dengan kebutuhan pelanggan, solusi penggerak optimal kustomisasi dapat dibagi menjadi baja 45#, paduan aluminium, baja tahan karat, besi cor, nilon, dll, sesuai dengan bahannya.
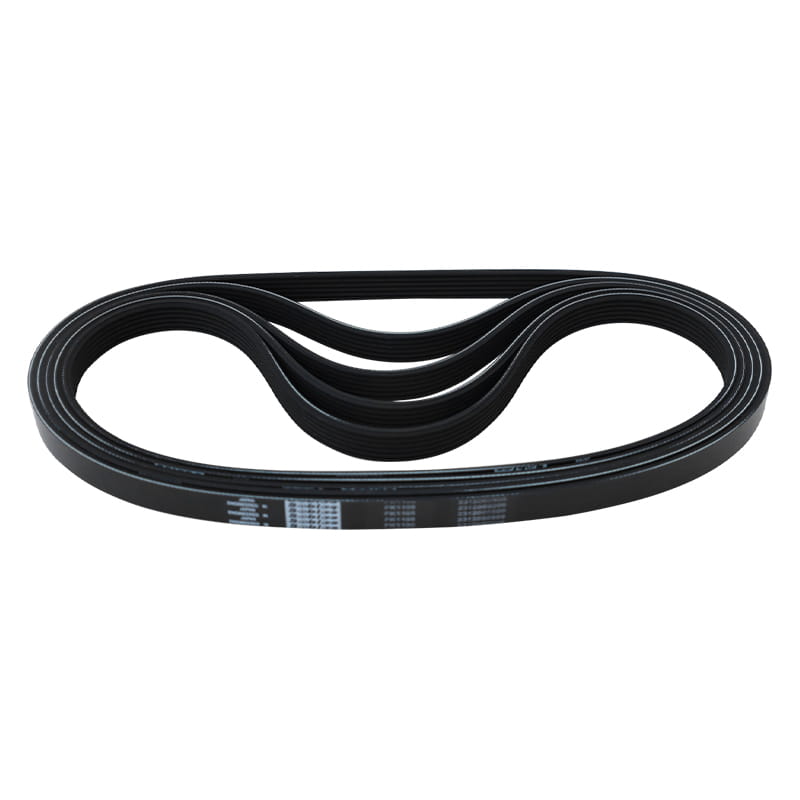
Sangat cocok untuk peralatan transmisi luar ruangan, peralatan transportasi, peralatan medis, peralatan listrik, peralatan rumah tangga, dan peralatan olahraga. Karakteristik:
1. Daya transmisi sabuk berusuk lebih tinggi dibandingkan sabuk-V biasa sebesar 30% bila ruangnya sama.
2. Sistem transmisi sabuk berusuk memiliki struktur kompak, dan di bawah daya transmisi yang sama, ruang ditempati
perangkat transmisinya 25% lebih kecil dibandingkan dengan sabuk-V pada umumnya.
3. Sabuk berusuk tipis dan fleksibel dan cocok untuk transmisi dengan diameter katrol kecil dan transmisi kecepatan tinggi, dengan sabuk
kecepatan hingga 40m/s; Getaran kecil, lebih sedikit panas, dan pengoperasian stabil.
4. Sabuk bergaris tahan panas, tahan minyak, dan tahan aus, dengan perpanjangan kecil dan masa pakai yang lama.