RUMAH / Berita / Panduan Alur Pasak Katrol: Toleransi, Kesesuaian Kunci, Pengikatan, dan Dasar-dasar Perakitan Poros
Berita
Panduan Alur Pasak Katrol: Toleransi, Kesesuaian Kunci, Pengikatan, dan Dasar-dasar Perakitan Poros
Kunci yang terjatuh, hub yang tergores, dan sabuk yang mulai naik ke flensa dua minggu setelah pembangunan kembali. Urutan tersebut biasanya disebabkan oleh sabuk, namun penyebab utama terletak pada alur pasak katrol. Ketika katrol ditarik dari poros untuk pemeliharaan, kuncinya adalah bagian pertama yang hilang, dan penggantiannya terlalu sering diambil langsung dari apa pun yang terlepas di tempat suku cadang. Perbedaan antara kunci yang dipasang dengan benar dan kunci yang longgar diukur dalam seperseratus milimeter, namun hal ini menentukan apakah sambungan dapat bertahan selama satu tahun pembalikan torsi atau gagal dalam waktu satu bulan.
Jawaban singkatnya pertama: alur pasak katrol adalah slot mesin yang dipotong sepanjang lubang hub, dipasangkan dengan slot pada poros, yang bersama-sama menahan kunci yang mentransfer torsi dan menetapkan posisi sudut katrol. Dapatkan lebar, kedalaman, dan penyelesaian permukaan yang tepat dan kuncinya menjadi komponen termurah dan paling dapat diprediksi dalam drive train. Jika mereka salah, maka kuncinya akan menjadi sekring yang putus, dan kadang-kadang porosnya ikut serta.
Apa Fungsi Pasak Katrol Sebenarnya
Slot yang satu ini melakukan tiga pekerjaan, dan menjalankannya tanpa redundansi sama sekali.
Perpindahan torsi. Kuncinya, bukan gesekan, yang membawa beban kerja antara poros dan hub.
Lokasi sudut. Posisi gigi katrol atau alur pada poros ditentukan oleh alur pasak, bukan oleh kecocokan lubang.
Referensi perakitan. Slot yang dikerjakan dengan mesin memberikan titik orientasi positif kepada staf pemeliharaan, sehingga hub tidak dapat dipasang kembali beberapa derajat.
Torsi itu sendiri mengalir melalui sisi kunci ke dalam dua jalur kontak sempit, satu di poros dan satu lagi di hub. Setiap newton meter beban melewati strip tersebut, sedangkan sudut slot memusatkan tegangan dan kedalaman slot menghilangkan material dari bagian yang tahan terhadap tekukan. Kedua efek tersebut menjelaskan mengapa standar dimensi membatasi kedalaman sisi poros t1 dan menjaganya sedikit lebih kecil daripada kedalaman sisi hub t2: poros adalah bagian yang tidak ingin diganti oleh siapa pun, sehingga alur pasak diposisikan untuk menjaga lebih banyak material pada sisi poros.
Pada katrol sinkron, alur pasak juga menentukan waktu. Jika jalur pasak hub dipotong beberapa derajat dari datum jarak gigi, gigi sabuk akan bertemu dengan alur katrol pada titik yang salah dalam siklus, dan hasilnya akan terlihat sebagai keausan yang tidak rata pada salah satu sisi gigi, bukan sebagai kerusakan nyata. Disiplin yang diterapkan pada alur katrol juga berlaku pada slot hub, itulah alasannya profil gigi timing belt dan alur katrol yang dilaluinya harus diperlakukan sebagai satu sistem dan bukan dua bagian yang dibeli secara terpisah.
Ukuran Kunci dan Alur Pasak: Apa yang Diperbaiki Standar
Pada gambar metrik, kunci dan alur pasak bukanlah pilihan bebas. Diameter poros menentukan satu baris, dan baris tersebut menentukan penampang kunci, kedalaman alur poros, dan kedalaman alur hub. Kesalahan umum adalah mengukur alur dari kunci apa pun yang ada di dalam laci dan mengabaikan kedalamannya, karena alur poros yang terlalu dalam menghilangkan bagian penahan beban dari poros yang sudah bekerja dengan torsi bolak-balik.
Dimensi kunci nominal dan alur pasak untuk diameter poros umum, mengikuti seri DIN 6885. Selalu konfirmasi terhadap gambar atau standar pembelian yang berlaku.
Kisaran diameter poros (mm)
Ukuran kunci w x h (mm)
Kedalaman alur poros t1 (mm)
Kedalaman alur hub t2 (mm)
6 sampai 8
2x2
1.2
1.0
Lebih dari 8 hingga 10
3x3
1.8
1.4
Lebih dari 10 hingga 12
4x4
2.5
1.8
Lebih dari 12 hingga 17
5x5
3.0
2.3
Lebih dari 17 hingga 22
6x6
3.5
2.8
Lebih dari 22 hingga 30
8x7
4.0
3.3
Lebih dari 30 hingga 38
10x8
5.0
3.3
Lebih dari 38 hingga 44
12x8
5.0
3.3
Lebih dari 44 hingga 50
14x9
5.5
3.8
Lebih dari 50 hingga 58
16x10
6.0
4.3
Lebih dari 58 hingga 65
18x11
7.0
4.4
Lebih dari 65 hingga 75
20x12
7.5
4.9
Toleransi lebar adalah bagian yang benar-benar perlu dituliskan pada gambar. Kunci biasanya dipasok ke h9, dan kecocokannya ditentukan oleh dua alur. Alur poros biasanya dipegang lebih erat daripada alur hub, karena kerusakan pada poros jauh lebih mahal untuk diperbaiki. Seberapa kencangnya bergantung pada cara pemasangan katrol: pemasangan geser memerlukan jarak untuk didorong dengan tangan, sedangkan pemasangan yang disadap atau ditekan bisa lebih ketat tetapi menjadi lebih sulit untuk dilepas selama perawatan.
Mengapa Kesesuaian Izin Lebih Penting Daripada Ukuran Nominal
Kunci nominal 8 mm dalam alur nominal 8 mm hampir tidak memberi tahu Anda apa pun tentang perilaku sambungan. Yang penting adalah jarak bebas yang tersisa antara sisi kunci dan dinding alur setelah pemesinan. Setelah jarak bebas tersebut cukup besar agar kunci dapat bergerak di bawah beban, kunci akan mulai bergoyang di dalam slot setiap kali torsi berbalik, dan keausan fretting dimulai pada bagian sayap.
Nilai di atas bersifat indikatif, digunakan untuk menunjukkan tren dan bukan sebagai tabel pengukuran. Kurvanya dimulai hampir datar, yang berarti jarak bebas yang kecil pada ujung kisaran yang sempit akan menghabiskan sedikit nyawa. Melewati bagian lutut kurva, penurunan menjadi lebih curam, sehingga setiap tambahan jarak bebas 0,02 mm akan menghabiskan lebih banyak umur dibandingkan kenaikan sebelumnya. Kesimpulan praktisnya adalah melonggarkan alur hub sebanyak setengah tingkat toleransi untuk membuat perakitan lebih mudah akan menggerakkan drive di sepanjang kurva, dan lokasi pendaratannya menjadi penting. Roller konveyor dengan beban ringan yang berjalan dalam satu arah menoleransi kesesuaian yang lebih longgar dibandingkan poros utama mesin cetak yang membalikkan torsi secara konstan. Itulah alasannya mengapa toleransi lebar alur pasak berada pada gambar dan bukan berada di tangan masinis di bangku cadangan.
Bagaimana Katrol Berkunci Gagal dalam Pelayanan
Urutan mode kegagalan sangat konsisten dari satu pabrik ke pabrik berikutnya, dan jarang dimulai dengan pemecahan kunci.
Peringkat ini mencerminkan pembongkaran yang paling sering terjadi di bengkel pemeliharaan, bukan hasil yang dihasilkan oleh rig kelelahan laboratorium. Fretting pada sisi kunci berada di bagian atas karena berkembang perlahan dan hampir tidak pernah diperhatikan selama pemeriksaan rutin. Pergeseran dan keretakan sudut hub adalah peristiwa yang terjadi setelahnya, karena ketika pemasangan sudah kendor, beban tumbukan terkonsentrasi pada sudut-sudut slot. Deformasi alur poros menempati urutan keempat dan merupakan temuan yang paling tidak diterima, karena biaya penggantian poros yang diberi skor jauh lebih besar daripada kunci. Katrol yang tergelincir pada porosnya hanyalah keadaan akhir, dan pada saat itu gigi sabuk juga sedang dikunyah. Pelajaran yang dapat diambil adalah konsisten: sebagian besar kegagalan katrol berkunci disebabkan oleh kelonggaran, bukan karena kekuatan material yang tidak mencukupi.
Material Hub Mengubah Batas Alur Pasak
Kuncinya hampir selalu merupakan bagian yang lebih keras, jadi dalam praktiknya beban dibatasi oleh kedua alur yang lebih lembut. Hal ini menjadikan material hub sebagai keputusan desain langsung dan bukan sekedar kosmetik.
Hub aluminium berperilaku berbeda dari besi cor atau baja karena alurnya menahan beban utama melalui kekuatan geser material hub itu sendiri. Hub baja memiliki kapasitas dua kali lipat kapasitas besi cor kelabu, dan kesenjangan tersebut menjelaskan mengapa penggerak dengan beban berat jarang menggunakan katrol aluminium. Besi ulet berada di antara keduanya dan merupakan kompromi yang dilakukan sebagian besar pembuat mesin ketika biaya dan kekuatan sama-sama penting. Hub logam sinter murah untuk diproduksi tetapi skornya sekitar tujuh puluh pada skala ini, yang lebih cocok untuk katrol kecil dengan beban ringan daripada posisi penggerak utama. Jika katrol aluminium tidak dapat dihindari, perbaikan yang biasa dilakukan adalah dengan memperpanjang pengikatan kunci atau memindahkan jalur torsi ke elemen penjepit, bukan kunci. Pilih material hub untuk kapasitas geser terlebih dahulu, lalu timbang massa dan biaya terhadap garis dasar tersebut.
Opsi Pemesinan untuk Hub Keyway
Slot di hub dapat diproduksi dengan beberapa cara, dan pilihannya mengubah akurasi yang dapat dicapai dan keekonomian pesanan. Perbandingan di bawah ini menilai dua rute produksi umum terhadap satu sama lain berdasarkan kriteria yang benar-benar menentukan suatu penawaran.
Perbandingan radar ini menilai jalur pasak hub yang sama yang dihasilkan oleh dua proses berbeda, dengan setiap sumbu dinormalisasi dari nol menjadi satu. Kecepatan broaching tinggi dalam hal keakuratan dimensi, penyelesaian permukaan, kecepatan potong, dan akses alur pasak internal, karena satu lintasan pada pahat bentuk menghasilkan slot dalam satu gerakan. Titik lemahnya adalah fleksibilitas batch yang kecil, karena bros itu sendiri dibuat dan diasah ulang untuk satu kombinasi lebar dan kedalaman alur pasak. Slotting berperilaku sebaliknya: biaya masuk perkakas lebih rendah, dan satu hub atau batch pendek jauh lebih mudah untuk diakomodasi, namun prosesnya lebih lambat dan penyelesaiannya biasanya satu langkah di belakang broaching. Pemotongan dan penggilingan kawat berada di antara keduanya dan praktis untuk pekerjaan perbaikan, di mana memesan bros baru untuk satu katrol tidak masuk akal. Keputusan yang diambil biasanya tergantung pada volume: jika hasil tahunan sesuai dengan kebutuhan, maka broaching adalah pilihan yang masuk akal, dan di bawah ambang batas tersebut, slotting atau pemotongan kawat adalah cara yang lebih realistis.
Daftar Periksa Perakitan dan Inspeksi
Sebagian besar masalah alur pasak terjadi selama sepuluh menit yang diperlukan untuk memasang kembali katrol. Serangkaian pemeriksaan singkat menghapus hampir semuanya.
Ukur lebar alur poros dan alur hub dengan jangka sorong atau pengukur lubang, dan bandingkan pembacaan dengan pita toleransi pada gambar alih-alih menilai kecocokan berdasarkan rasa.
Periksa apakah kunci berada pada kedalaman yang benar di kedua alur. Harus ada celah kecil antara bagian atas kunci dan bagian bawah alur hub, jangan pernah ada kontak yang rapat.
Deburr tepi alur dan singkirkan logam yang terguling. Satu duri yang terangkat sudah cukup untuk memiringkan kunci ke dalam slot.
Uji coba pemasangan katrol pada poros yang bersih dan kering. Tanda skor pada lubang atau poros berarti pemasangannya terlalu ketat untuk metode perakitan yang dimaksudkan.
Putar hub sehingga alur pasak sejajar dengan alur poros sebelum mendorongnya, dan jangan pernah menyeret katrol ke tempatnya dengan sekrup pengencang.
Kencangkan sekrup penyetel atau elemen penjepit hingga torsi yang ditentukan, kemudian periksa kembali fase gigi terhadap sabuk jika katrolnya berjenis sinkron.
Periksa kembali runout radial setelah jam pengoperasian pertama, dan tambahkan pembacaan ke catatan pemeliharaan rutin.
Alur pasak katrol adalah fitur yang biasa-biasa saja, sebuah celah sempit pada sepotong logam, namun ia membawa torsi dan mempertahankan posisi sudut yang menjadi sandaran seluruh penggerak. Berikan toleransi lebar dan kedalaman yang ditentukan, pilih pemasangan sesuai dengan cara pemasangan katrol, dan ukur sebelum pemasangan, bukan setelahnya. Sambungan berkunci yang disiapkan seperti itu jarang menjadi penyebab kegagalan pertama pada mesin.
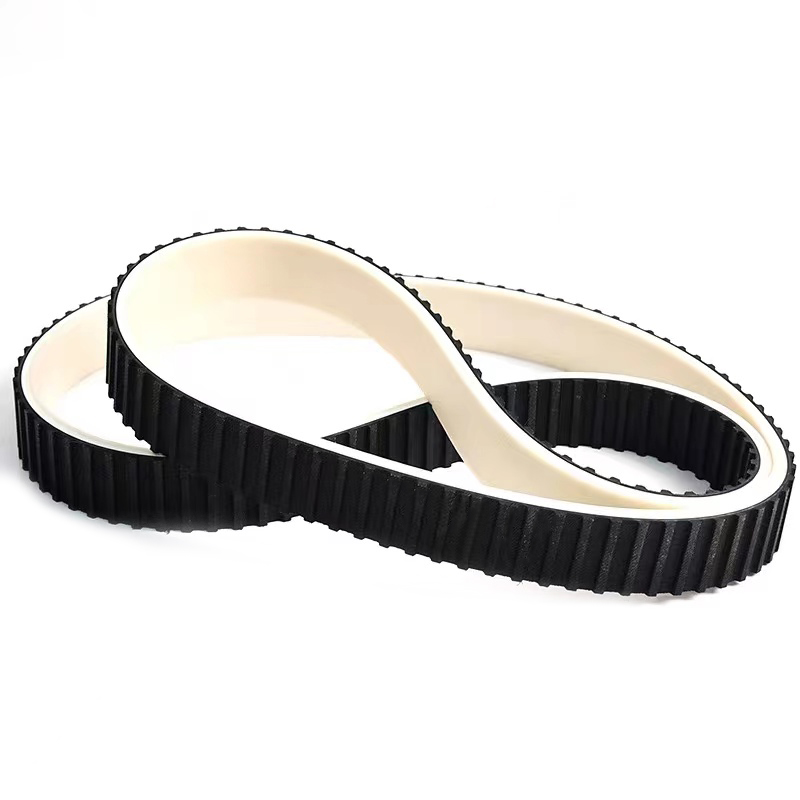
Untuk tim yang mengganti katrol atau merancang penggerak baru, pengadaan katrol dan sabuk dari pemasok yang sama akan menjaga lubang, alur pasak, dan jarak gigi pada satu datum gambar. Jiangxi Kangqi Industrial memproduksi timing belt karet, timing belt PU, dan katrol sinkron yang cocok, dengan catatan dimensi tersedia di samping laporan pengujian, sehingga kesesuaian hub dan profil gigi diselesaikan secara bersamaan, bukan dalam dua percakapan terpisah.
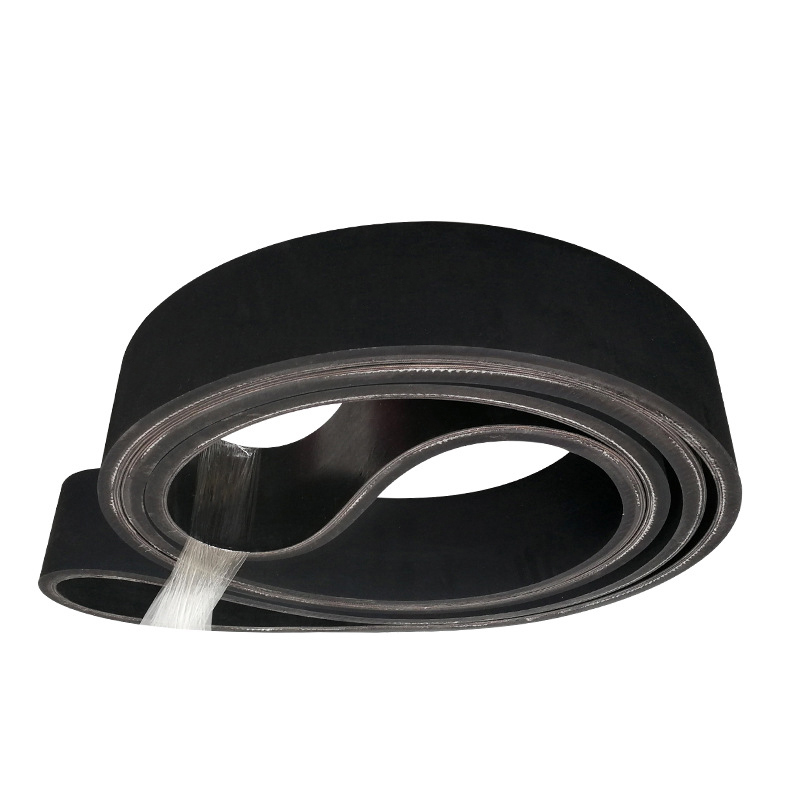
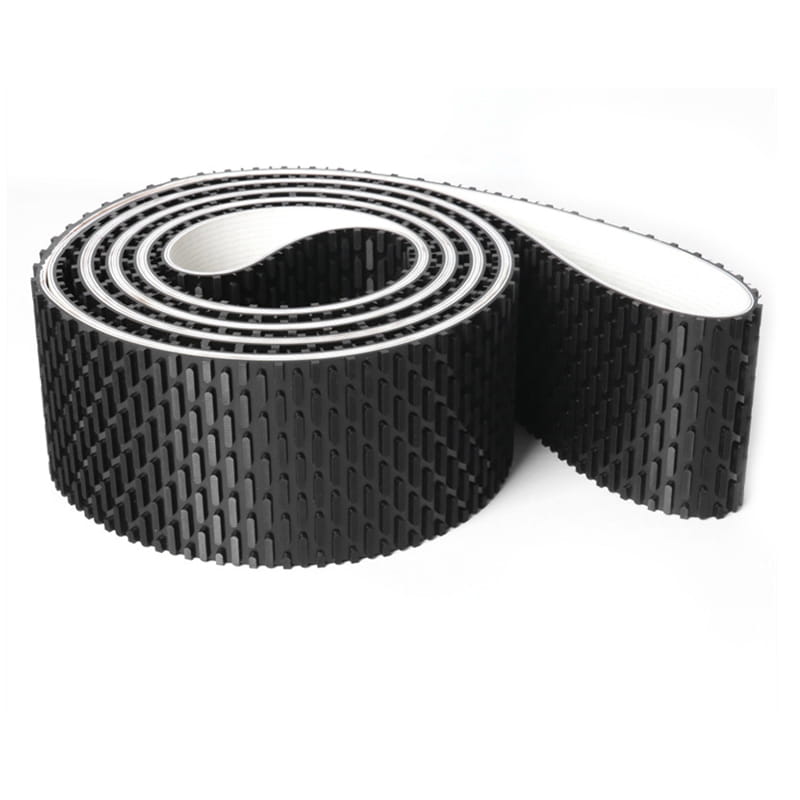
Belt conveyor terdiri dari perekat permukaan, inti, dan lem lapisan. Selain itu dapat ditambahkan lapisan kain penyangga pada penggunaan high drop impact agar lebih tahan benturan.
Perekat permukaan
Dengan bahan baku karet alam dan karet sintetis dan untuk meningkatkan ketahanan aus, ketahanan retak, ketahanan penuaan, dan sifat lainnya, perekat permukaan memiliki berbagai karakteristik seperti ketahanan aus, ketahanan pemotongan, tahan panas, tahan api, tahan dingin, tahan dingin, tahan asam dan alkali, tahan minyak, tahan listrik statis dan sebagainya. Inti lapisan kain
Lapisan kain terdiri dari serat alami atau serat kimia saja atau kombinasi keduanya, memiliki kualitas yang sama setelah perawatan satu langkah melalui proses yang matang, dan memiliki daya rekat yang baik dengan karet. Lapisan perekat
Lapisan perekat sangat penting untuk daya rekat antar lapisan inti ban berjalan yang dilenturkan berkali-kali. Khusus untuk ban berjalan tegangan tinggi, harus digunakan lapisan perekat dengan tegangan tekuk yang lebih sedikit dan kelelahan yang lebih sedikit akibat tegangan internal.
Spesifikasi dan model dapat disesuaikan dengan kebutuhan pelanggan, dengan ketebalan berkisar antara 2,0 mm hingga 8,0 mm.
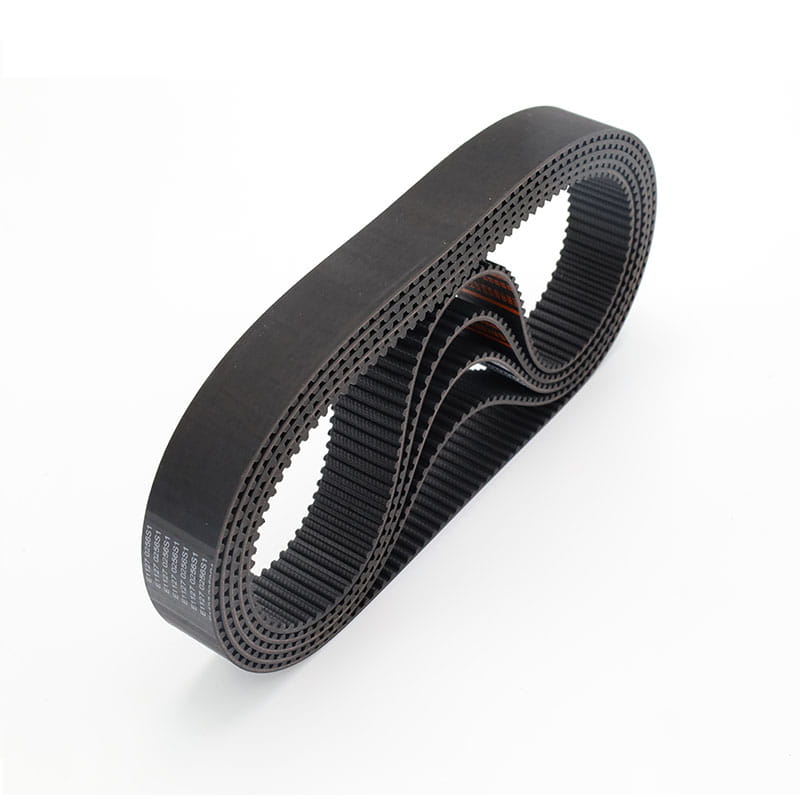
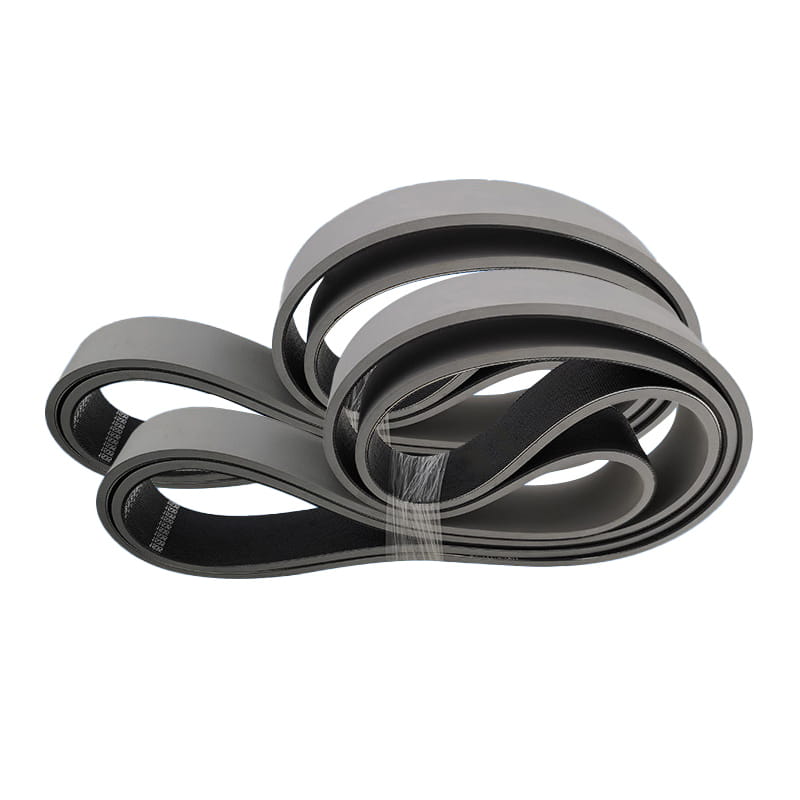
Sistem transmisi dan pengangkutan berkecepatan tinggi, halus, dan ekstensi rendah, seperti mesin tekstil, mesin pengerjaan kayu, mesin penggiling, mesin penjual tiket, mesin pemotong sayur, dll. Karakteristik: Kecepatan dan stabilitas tinggi, kekuatan tarik tinggi, dan perpanjangan rendah.
Karet gelang mulus yang diproduksi oleh mesin pertukangan kayu dapat digunakan untuk pengamplasan, koreksi, dan pemangkasan bahan inti, papan kayu planing, papan laminasi, papan laminasi plastik, dan mesin lainnya, dan dapat membantu permukaan agar dikerjakan dan dipilih dengan sempurna.
Teknologi khususnya terletak pada metode pembuatannya dan menghasilkan sabuk jointless dengan ukuran yang dibutuhkan. Kami tidak hanya mengontrol kualitas secara ketat, tetapi juga bersikeras menggunakan bahan impor agar sabuk sander kami memiliki kinerja yang lebih baik.
Semua bagian benar-benar seragam dalam hal ketebalan dan kekuatan.
Ini memiliki operasi linier yang baik.
Fleksibilitas yang tinggi dapat digunakan untuk diameter roda yang kecil.
Itu dapat menjaga kerataan dan non-deformabilitas di bawah tekanan kerja.
Koefisien gesekan antara bagian bawah sabuk dan permukaan pelat sangat rendah.
Karena lapisan permukaan sabuk dilapisi dengan karet, daya rekatnya meningkat dan stabilitas sabuk konveyor ditingkatkan.
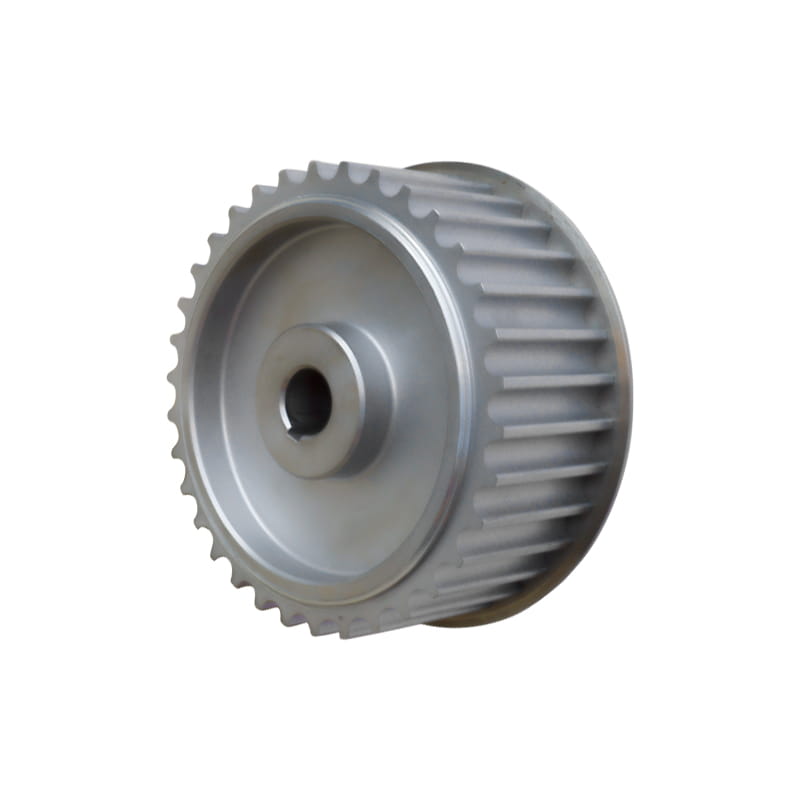
Berlaku untuk setiap bidang sistem perangkat yang digerakkan secara sinkron. Karakteristik:
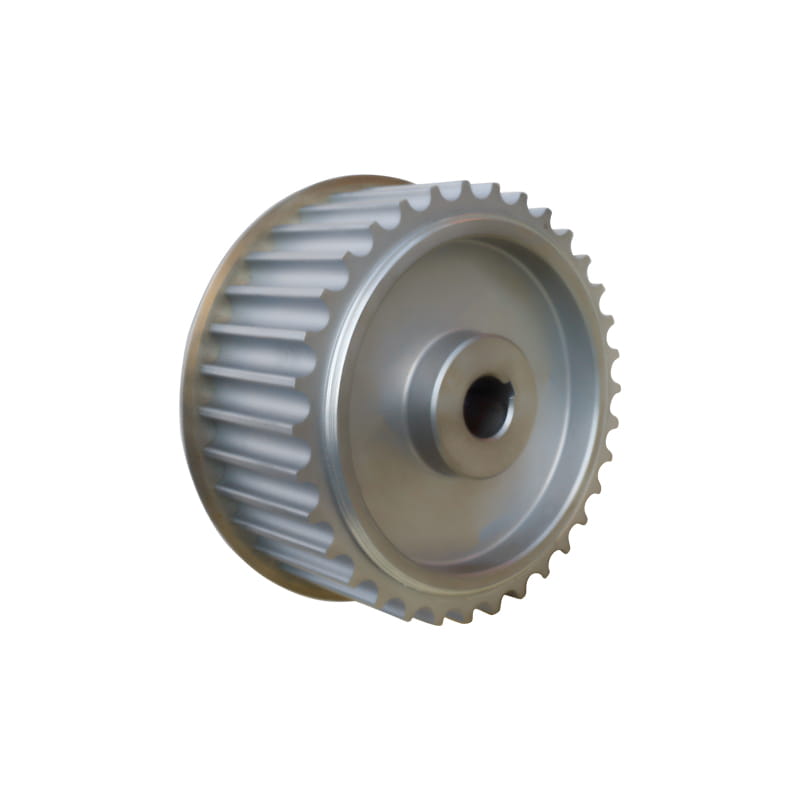
Pastikan koordinasi dengan sabuk, untuk meningkatkan akurasi dan masa pakai penggerak. Sesuai dengan kebutuhan pelanggan, solusi penggerak optimal kustomisasi dapat dibagi menjadi baja 45#, paduan aluminium, baja tahan karat, besi cor, nilon, dll, sesuai dengan bahannya.
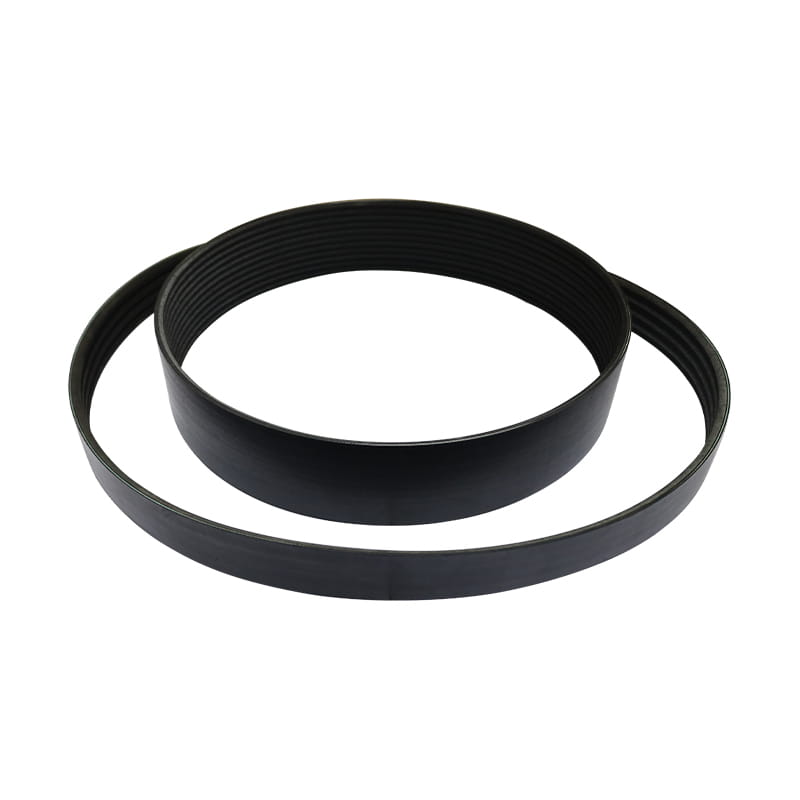
Sangat cocok untuk peralatan transmisi luar ruangan, peralatan transportasi, peralatan medis, peralatan listrik, peralatan rumah tangga, dan peralatan olahraga. Karakteristik:
1. Daya transmisi sabuk berusuk lebih tinggi dibandingkan sabuk-V biasa sebesar 30% bila ruangnya sama.
2. Sistem transmisi sabuk berusuk memiliki struktur kompak, dan di bawah daya transmisi yang sama, ruang ditempati
perangkat transmisinya 25% lebih kecil dibandingkan dengan sabuk-V pada umumnya.
3. Sabuk berusuk tipis dan fleksibel dan cocok untuk transmisi dengan diameter katrol kecil dan transmisi kecepatan tinggi, dengan sabuk
kecepatan hingga 40m/s; Getaran kecil, lebih sedikit panas, dan pengoperasian stabil.
4. Sabuk bergaris tahan panas, tahan minyak, dan tahan aus, dengan perpanjangan kecil dan masa pakai yang lama.